Производство
CV · AI · PLC
Дефекты упаковки и маркировки выявляются выборочным ручным контролем, часть брака уходит клиентам, причины дефектов не анализируются.
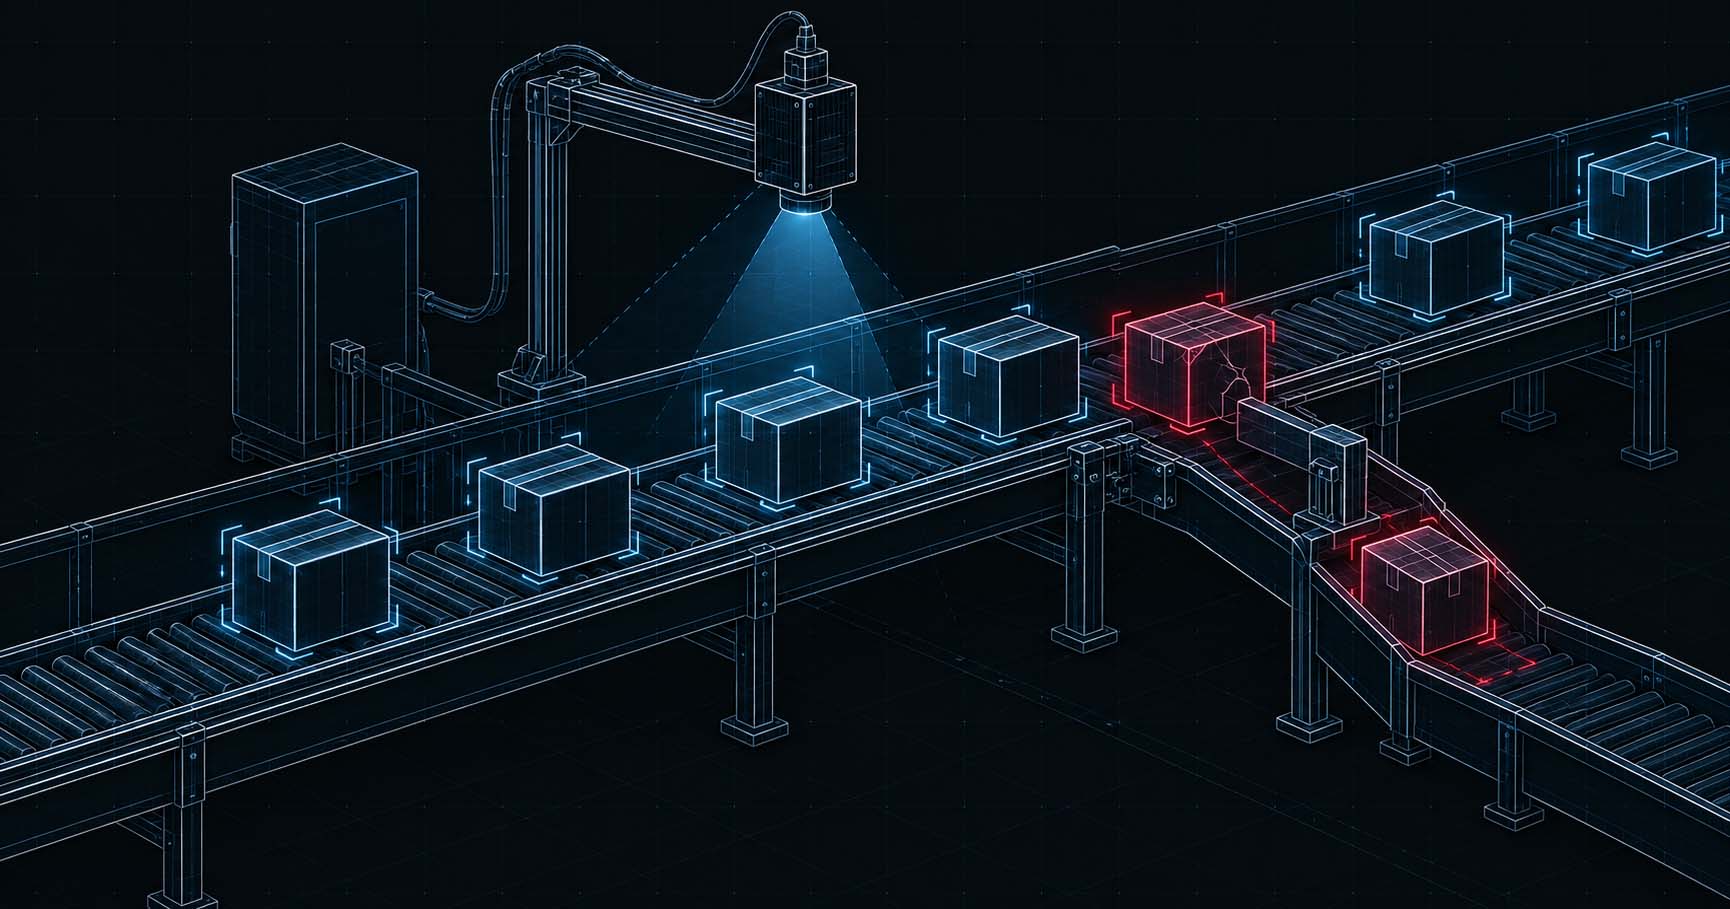
Камеры и освещение на линии, модель распознавания дефектов, автоматическая отбраковка через контроллер линии и статистика брака по сменам и причинам.
Контекст
На упаковочной линии продукция проходила выборочный визуальный контроль. Операторы проверяли часть потока: целостность упаковки, наличие и читаемость маркировки, правильность этикетки. На высокой скорости линии и к концу смены внимание падало, и часть дефектов доходила до клиентов, вызывая возвраты и претензии.
Задача
- проверять каждую единицу продукции, а не выборку;
- отбраковывать дефектные изделия автоматически;
- понимать, на каких этапах и в какие смены возникает брак.
Что сделали
Обследование линии. Определили контрольные точки, виды дефектов, скорость линии и условия съёмки.
Камеры и освещение. Установили промышленные камеры и освещение, подобрали ракурсы так, чтобы дефекты были различимы на рабочей скорости.
Модель распознавания. Собрали и разметили набор изображений с дефектами и без, обучили модель и проверили её точность на реальном потоке.
Отбраковка. Решение модели передаётся в контроллер линии, дефектное изделие автоматически отводится с потока.
Статистика. Каждый случай брака сохраняется с изображением, временем и типом дефекта. Начальник производства видит брак по сменам, причинам и участкам.
Результат
Контролируется каждая единица продукции, дефектные изделия отбраковываются автоматически. Появилась статистика брака, по которой технологи находят и устраняют причины, а не только последствия.
Что использовали
Промышленные камеры и освещение, модель компьютерного зрения, интеграция с PLC линии, хранилище изображений и BI-отчётность по браку.