Промышленность
IoT · SCADA · MES
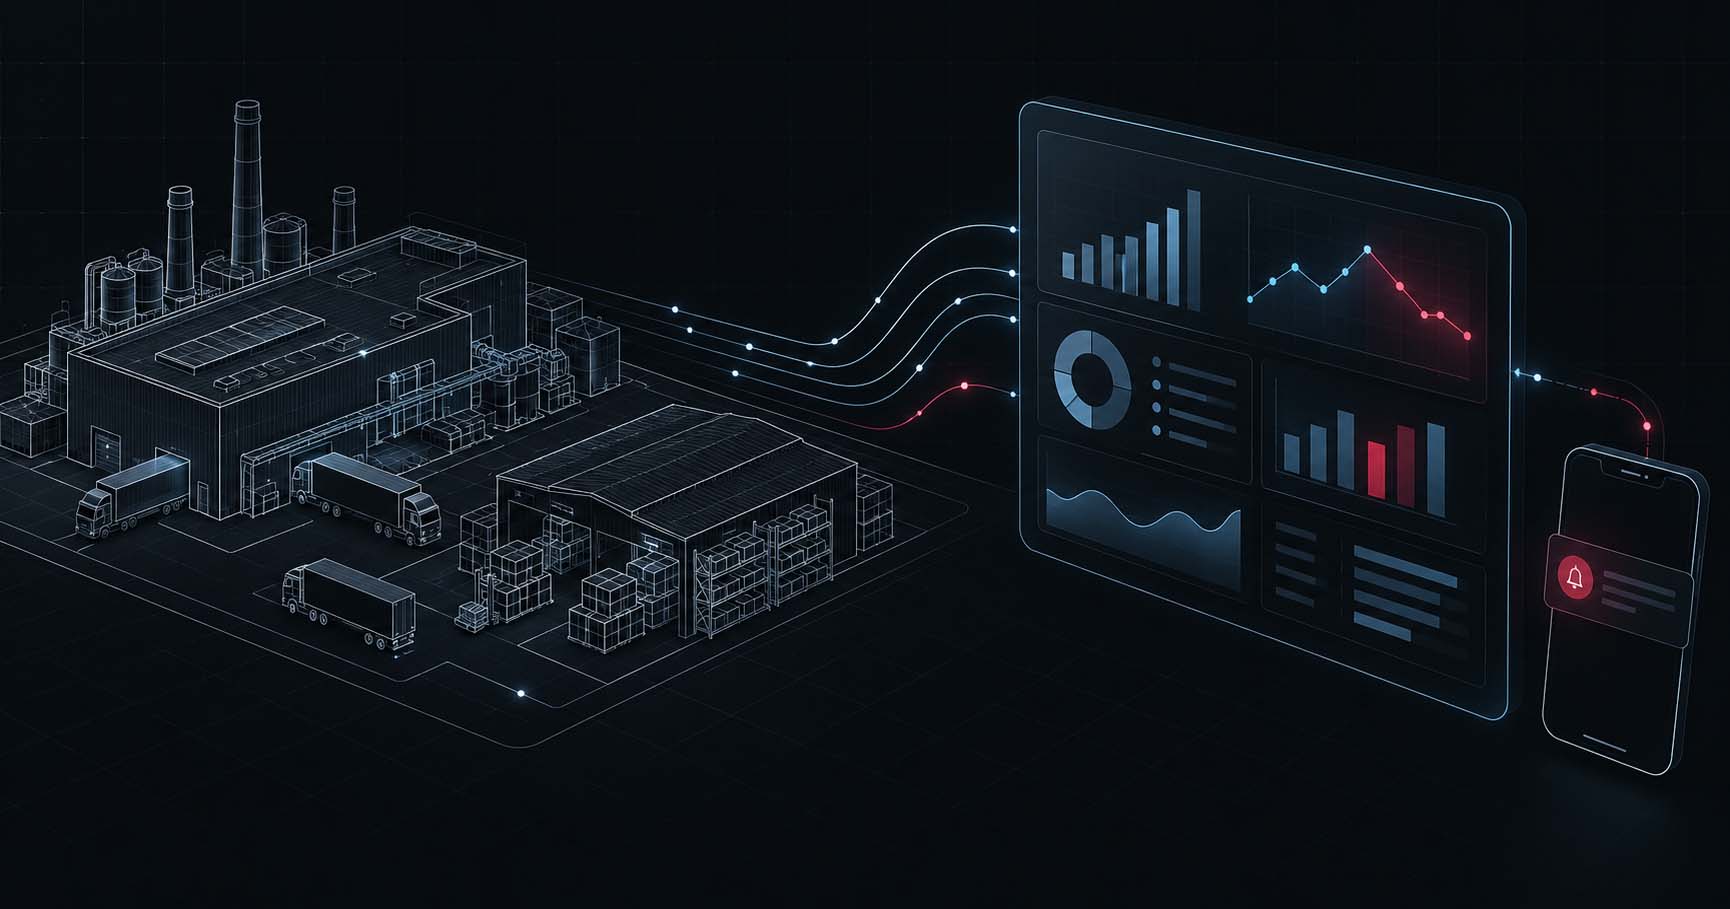
Оборудование цеха не передавало данные: выпуск, простои и их причины фиксировались вручную в журналах и попадали к руководству с опозданием.
Сбор данных с контроллеров и датчиков, SCADA-диспетчеризация линий, учёт простоев с причинами, передача выпуска в учётную систему и дашборд начальника производства.
Контекст
На производственной площадке работало несколько линий с оборудованием разных поколений: часть станков имела собственные контроллеры, часть не имела никакой электроники. Выпуск за смену, простои и их причины операторы записывали в журналы, мастер сводил их в таблицу, и к руководству данные попадали на следующий день, а иногда в конце недели.
Причины простоев были известны «примерно», а сравнить загрузку линий и смен было невозможно.
Задача
- получать данные о работе оборудования автоматически и в реальном времени;
- фиксировать каждый простой с причиной;
- передавать фактический выпуск в учётную систему без ручного ввода;
- дать начальнику производства и руководству единую картину по цеху.
Что сделали
Обследование оборудования. Прошли по каждой линии: какие контроллеры уже стоят, какие протоколы они поддерживают, где данных нет совсем. Составили схему точек сбора и сетевой инфраструктуры цеха.
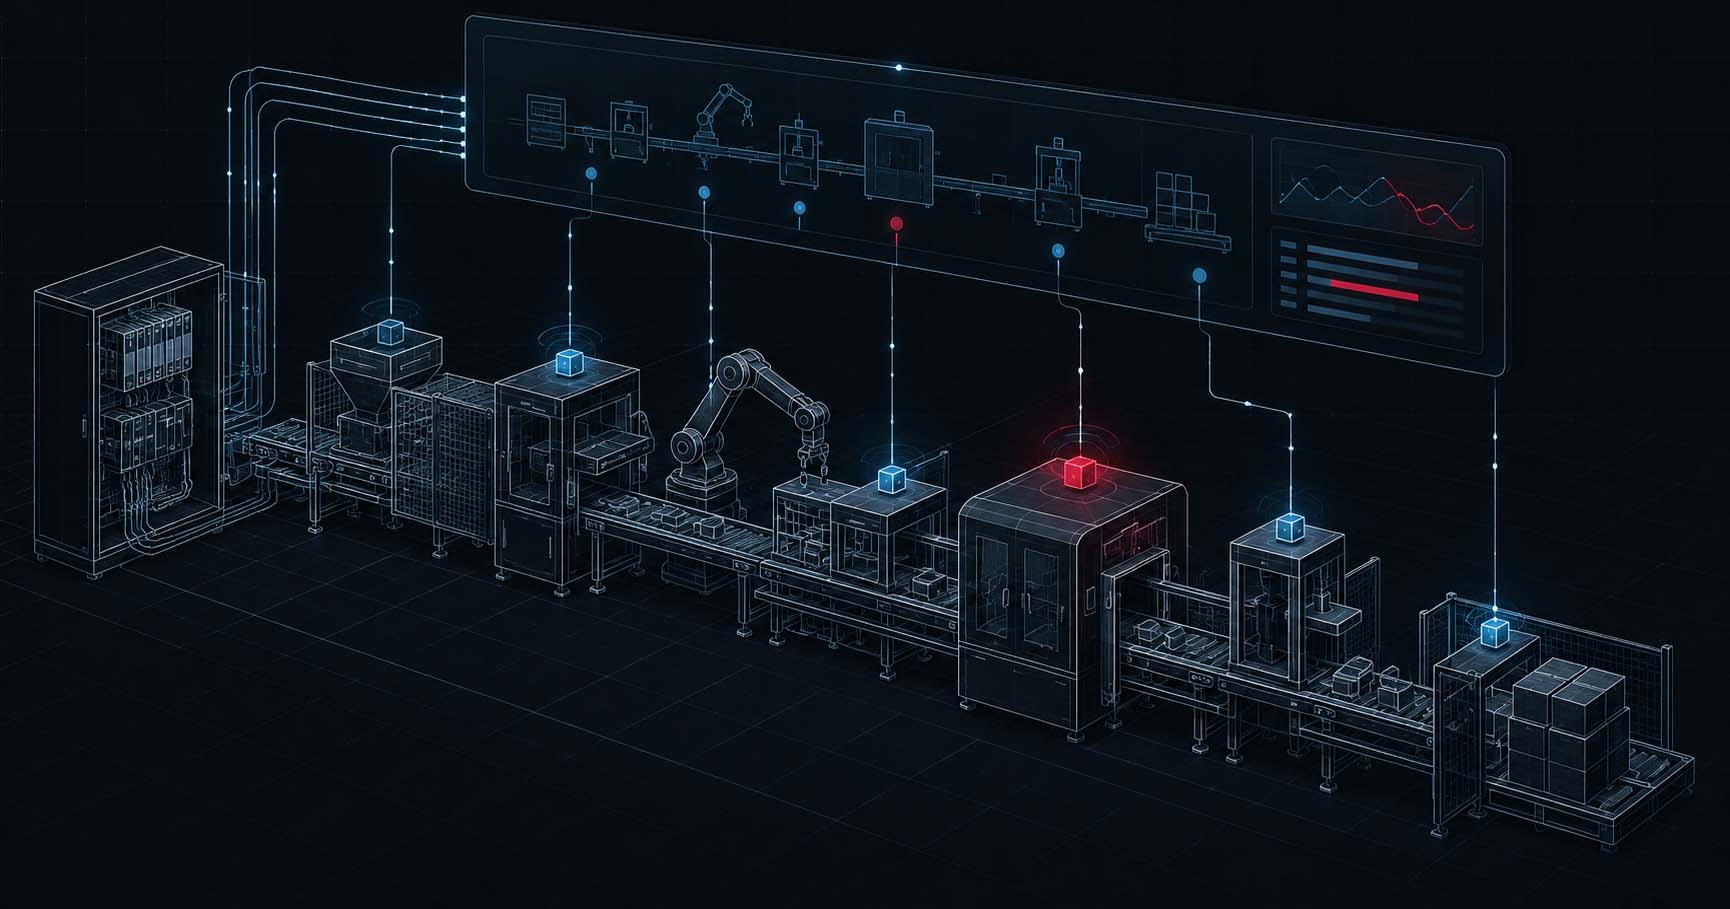
Подключение и датчики. Оборудование с контроллерами подключили по промышленным протоколам. На станки без электроники установили датчики работы и счётчики продукции. Для операторов на участках поставили промышленные планшеты для отметки причин простоев.
Сеть и сервер. Развернули выделенную промышленную сеть цеха и сервер сбора данных с резервированием, чтобы сбой офисной сети не останавливал сбор.
SCADA-диспетчеризация. Мнемосхемы линий показывают состояние оборудования в реальном времени: работа, простой, авария. Простои автоматически фиксируются, оператор указывает причину из справочника.
Связка с учётом и аналитика. Фактический выпуск по сменам передаётся в учётную систему. На дашборде начальника производства — загрузка оборудования, простои по причинам, выпуск по линиям и сменам.
Результат
Руководство видит состояние цеха в реальном времени, а не по отчётам на следующий день. Каждый простой зафиксирован с причиной, что позволяет разбирать потери по фактам. Ручной перенос выпуска в учётную систему исключён.
Что использовали
Промышленные контроллеры и датчики, протоколы Modbus и OPC UA, промышленная сеть, сервер сбора данных, SCADA, интеграция с учётной системой, BI-дашборд.